

Soluciones
Soluciones químicas
Soluciones prácticas de suministro de productos químicos adaptadas a diferentes industrias y necesidades de aplicación.
Recomendar
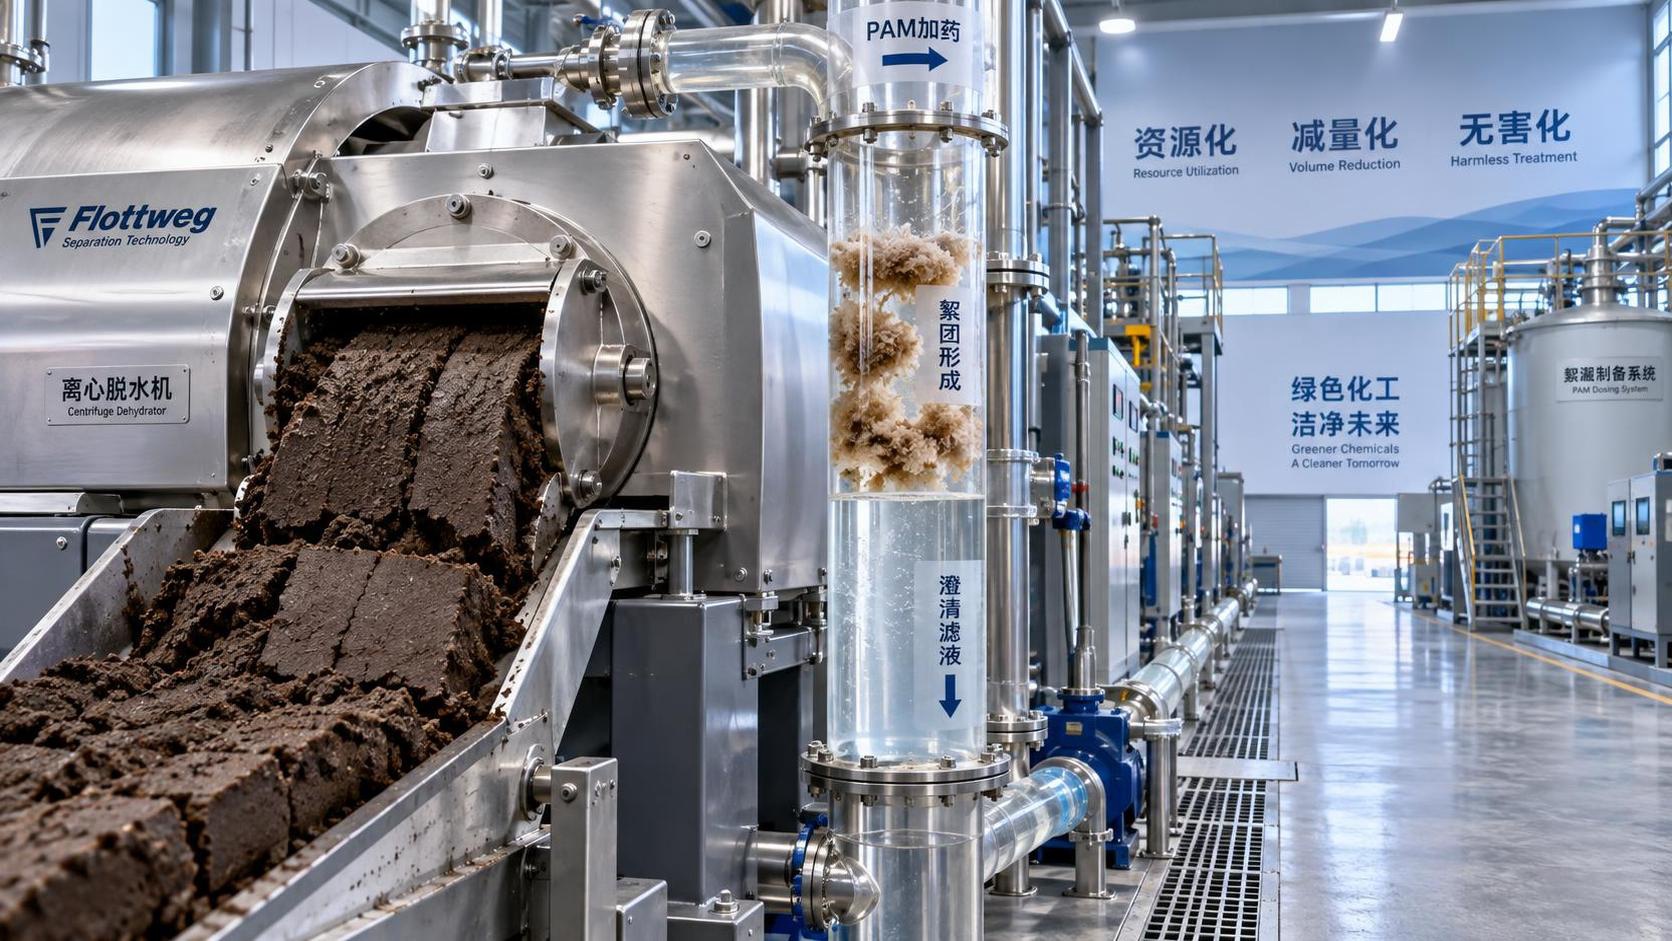
 Selección de grados de poliacrilamida según el coste de deshidratación de lodos y los sólidos de la torta
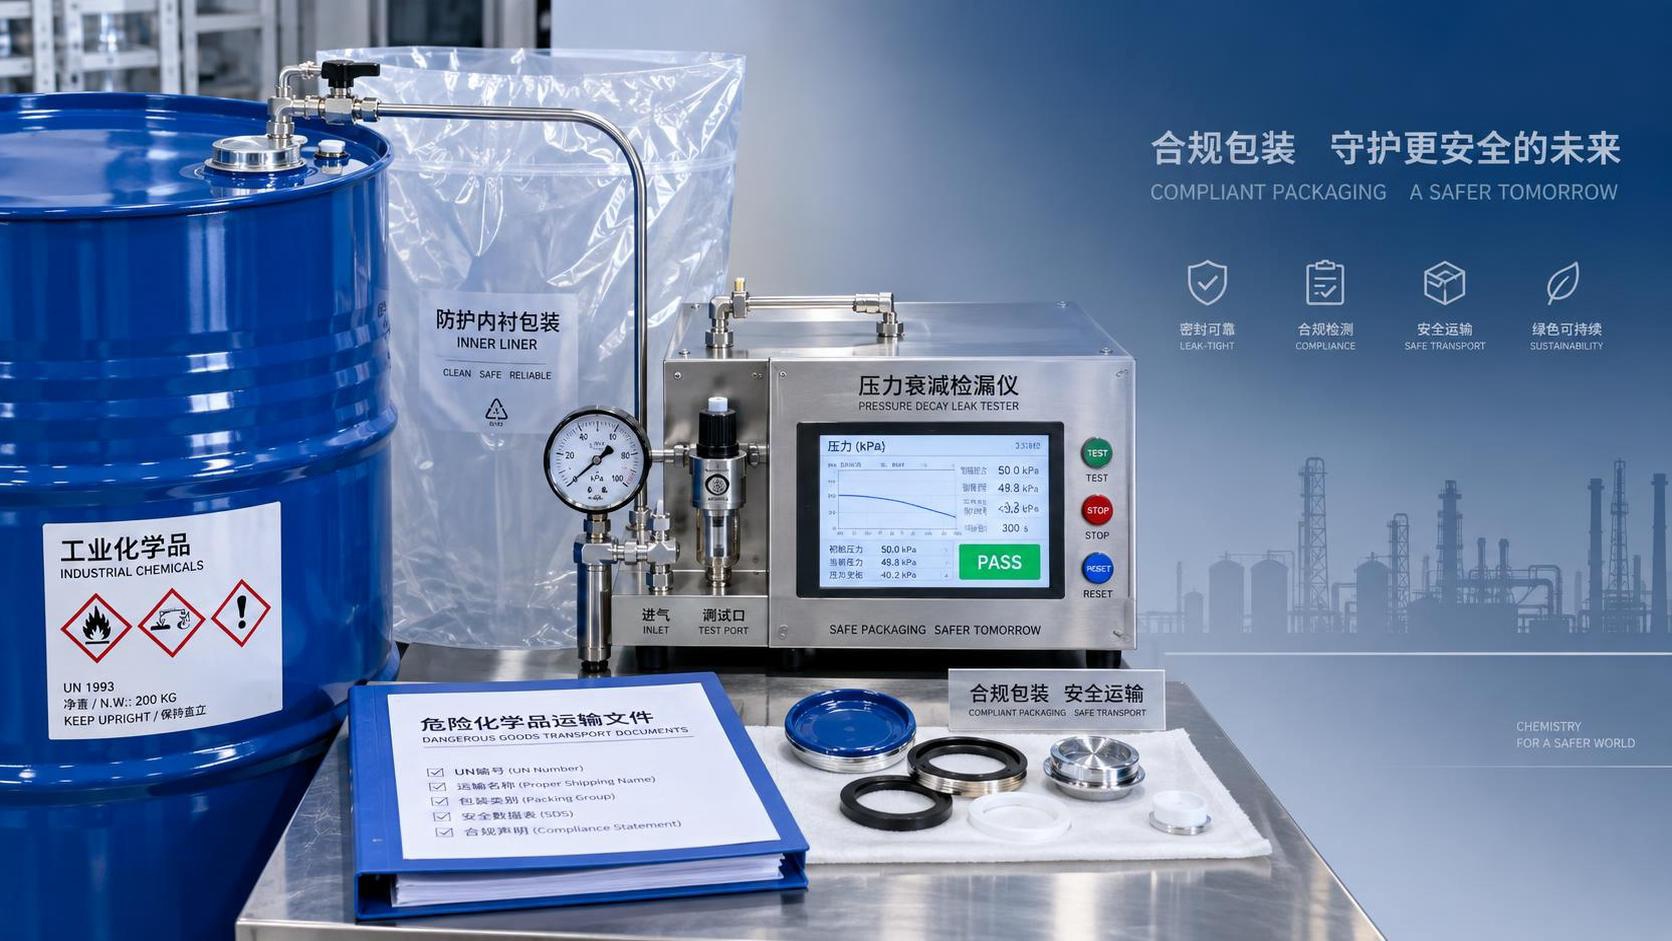
 Embalaje químico personalizado: pruebas de fugas y controles de conformidad para el transporte de mercancías peligrosas
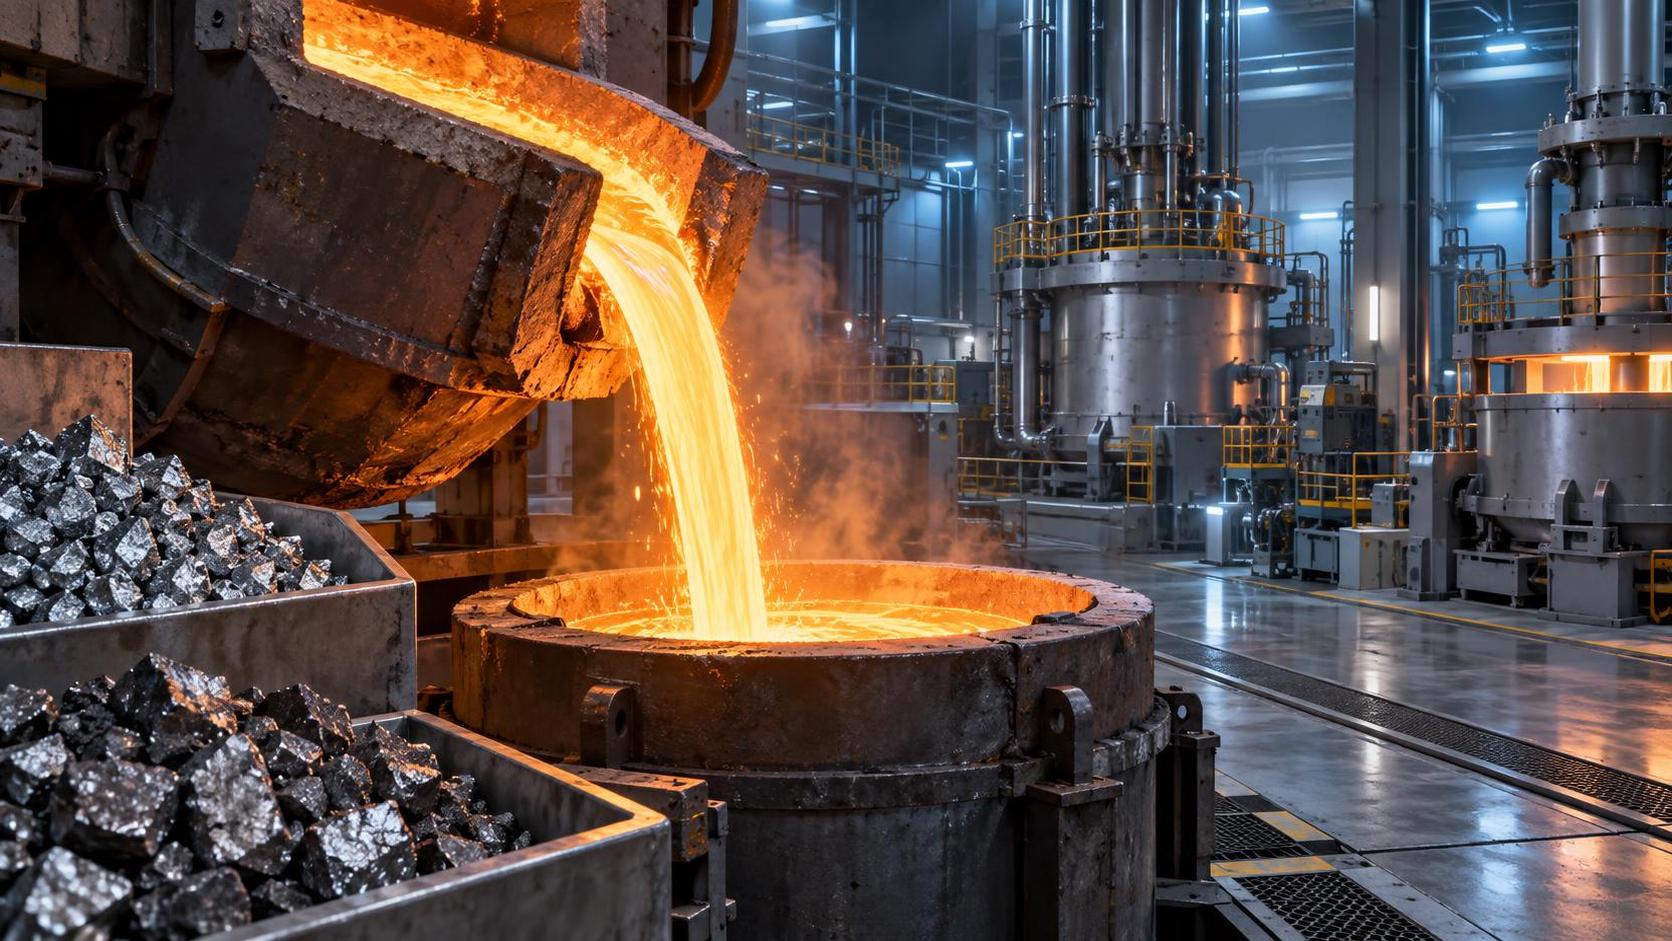
 Cómo influye la química de las ferroaleaciones en el control de inclusiones en el acero de alta resistencia
 Productos químicos para el tratamiento de agua: desarrollo de un programa de dosificación para cargas variables de aguas residuales
Envíenos un mensaje
Selección de materias primas químicas: criterios de pureza, compatibilidad y riesgo de suministro
Selección de materias primas químicas: criterios de pureza, compatibilidad y riesgo de suministro
La selección de materias primas químicas requiere más que comparar especificaciones y precios. Los evaluadores técnicos deben verificar la calidad constante, la adecuación al proceso, la manipulación conforme a la normativa, la protección del embalaje y la fiabilidad del suministro antes de aprobar una fuente de abastecimiento.
La decisión de compra más sólida se basa en evidencias a lo largo del ciclo de vida del material: muestras de calificación, documentación de lotes, pruebas en planta, controles logísticos y planificación de continuidad del proveedor.
Comience por la consistencia de la pureza, no solo por una especificación individual
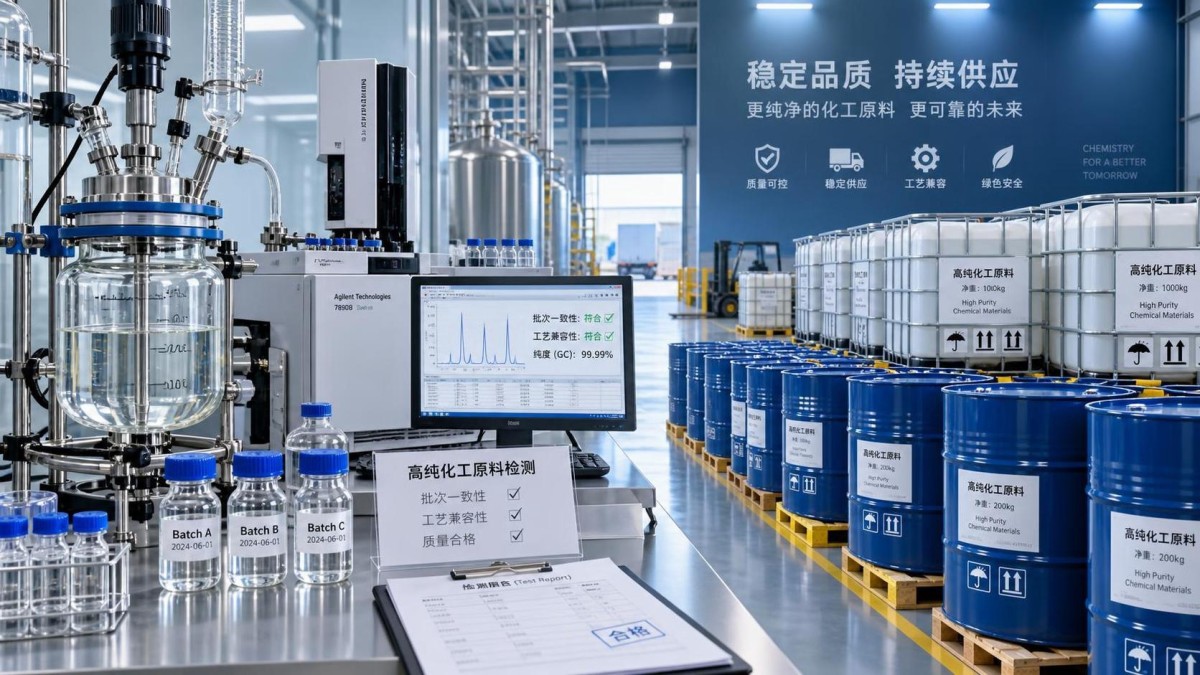
Un certificado de análisis puede confirmar que un envío cumple los requisitos, pero los evaluadores técnicos necesitan evidencias de que los atributos críticos se mantienen estables en múltiples lotes de producción.
Defina los parámetros que afectan directamente al rendimiento del producto, como el ensayo, la humedad, el tamaño de partícula, el color, la acidez, los metales traza, los disolventes residuales o la concentración de inhibidores.
Para cada parámetro crítico, establezca rangos aceptables en lugar de depender únicamente de valores nominales. Un material especificado con una pureza del 99% aún puede generar problemas debido a perfiles de impurezas variables.
Solicite certificados de análisis recientes de diferentes lotes, junto con métodos de ensayo, límites de detección y procedimientos de muestreo. Esto ayuda a identificar si los datos informados son comparables y reproducibles.
Los sistemas de calidad del proveedor también deben respaldar la trazabilidad desde el material terminado hasta las materias primas, los registros de procesamiento, las condiciones de almacenamiento y las operaciones de embalaje.
Confirme la compatibilidad con las condiciones reales de su proceso
Las materias primas químicas deben evaluarse dentro del entorno operativo, no solo frente a una ficha técnica del producto. La compatibilidad depende de la temperatura, la presión, la secuencia de mezcla, los equipos y el tiempo de exposición.
Revise las posibles reacciones con disolventes de proceso, catalizadores, aditivos, revestimientos, juntas, mangueras, válvulas y tanques de almacenamiento. Las incompatibilidades menores pueden causar contaminación, corrosión, formación de gel o incidentes de seguridad.
Las pruebas de laboratorio deben simular las condiciones reales de producción siempre que sea posible. Incluya temperaturas de peor caso, períodos prolongados de retención, condiciones de cizallamiento previstas y posibles vías de contaminación durante la transferencia.
Para materiales críticos, realice pruebas a escala piloto antes de la aprobación completa. Evalúe el rendimiento, la velocidad de reacción, la calidad del producto final, el comportamiento de filtración, la generación de residuos y los requisitos de limpieza.
Documente cualquier cambio de proceso necesario, como tasas de adición revisadas, inertización con nitrógeno, nuevos procedimientos de secado o límites de almacenamiento modificados. Un material calificado no debe generar una carga operativa no planificada.
Evalúe el embalaje y la logística como parte de la calidad del material
La calidad del material puede deteriorarse después de la fabricación si el embalaje no protege contra la humedad, el oxígeno, la luz, las variaciones de temperatura, las fugas o la contaminación cruzada durante el transporte.
Evalúe si los tambores, contenedores intermedios para granel, sacos o contenedores especiales son adecuados para la clase de peligro químico, la vida útil, los equipos de manipulación y el clima de destino.
Para productos higroscópicos, volátiles, oxidables o sensibles a la luz, confirme los materiales de revestimiento, los cierres, el uso de desecantes, la protección con gas inerte y los métodos de sellado con evidencia de manipulación.
Los envíos globales requieren un control claro sobre el etiquetado, la documentación de mercancías peligrosas, la clasificación aduanera y el modo de transporte. Los errores de documentación pueden retrasar materias primas químicas críticas en puertos o fronteras.
Pregunte a los proveedores cómo gestionan la carga sensible a la temperatura, los informes de embalajes dañados, el seguro de carga, la carga de contenedores y la respuesta ante emergencias. Estos controles reducen el riesgo después de que el material sale de la fábrica.
Mida el riesgo de suministro más allá del precio y el plazo de entrega
Un precio unitario bajo no compensa las interrupciones de producción. Los evaluadores técnicos deben valorar el riesgo de suministro mediante la capacidad de fabricación, la exposición geográfica, la dependencia de materias primas, la política de inventario y las alternativas logísticas.
Determine si el proveedor opera sus propios activos de producción o depende de distribuidores y subcontratistas. La visibilidad directa de la fabricación generalmente mejora el control sobre los cambios de calidad y la asignación de suministro.
Revise el desempeño histórico de entregas a tiempo, los plazos de entrega habituales, las cantidades mínimas de pedido y la capacidad del proveedor para respaldar envíos urgentes durante picos de demanda o interrupciones del transporte.
Para materiales estratégicamente importantes, exija procedimientos de notificación de cambios que cubran ajustes de formulación, reubicación de plantas, sustituciones de materias primas, revisiones de embalaje y cambios en los métodos de ensayo.
El abastecimiento dual puede reducir la dependencia, pero las fuentes alternativas deben calificarse técnicamente antes de que ocurra una interrupción. Mantenga especificaciones aprobadas y datos comparativos para cada proveedor de respaldo.
Utilice un marco práctico de aprobación
Una tarjeta de puntuación estructurada ayuda a los equipos a comparar objetivamente las materias primas químicas. Pondere los criterios según el riesgo operativo, y la consistencia de la calidad y la compatibilidad con el proceso suelen recibir la máxima prioridad.
Incluya en la evaluación el rendimiento analítico, la calidad de la documentación, los resultados de las pruebas de muestras, el estado normativo, la idoneidad del embalaje, la capacidad logística, las condiciones comerciales y la continuidad del suministro.
La revisión normativa debe cubrir los inventarios químicos aplicables, las fichas de datos de seguridad, las clasificaciones de transporte, las sustancias restringidas y los requisitos de cumplimiento específicos del cliente para los mercados objetivo.
La aprobación debe involucrar a las partes interesadas de calidad, producción, compras, asuntos regulatorios y seguridad. La revisión interfuncional evita que un material técnicamente aceptable genere posteriormente problemas comerciales o de manipulación.
Después de la aprobación, supervise el desempeño del proveedor mediante tendencias de inspección de recepción, registros de no conformidades, precisión de las entregas, reclamaciones y actualizaciones periódicas de documentos. La calificación es un proceso de control continuo, no un evento único.
Conclusión
Seleccionar con éxito materias primas químicas implica equilibrar la pureza, el rendimiento del proceso, la protección del embalaje, el cumplimiento normativo y la resiliencia del suministro. La mejor fuente es la que ofrece un rendimiento predecible durante toda la producción y la entrega.
Los evaluadores técnicos deben priorizar la consistencia verificada entre lotes, las pruebas realistas de compatibilidad, los controles logísticos documentados y la planificación de continuidad medible antes de aprobar a un proveedor para aplicaciones industriales críticas.